Установка подшипников: как правильно закрепить и провести монтаж, схема установки
В этой статье мы разберем схему установки радиально-упорных подшипников, расскажем, как проводится их крепление на валу и в корпусе разными способами. Выбор наиболее подходящего зависит от типа опорного узла, его размера, принимаемой нагрузки и множества других факторов. Иногда процесс требует использования дополнительных устройств для более надежного монтажа. Рассмотрим самые популярные пути, рекомендуемые для установки, а также возможные проблемы, связанные с неправильным проведением процедуры.
Подготовка деталей к присоединению
- Заранее собрать все требующиеся запчасти, инструменты, инструкции для использования и монтажа.
- Внимательно изучить имеющиеся чертежи конструкции, в которую планируется вмонтировать опорный узел.
- Очистить все поверхности от пыли и других частиц.
- Проверить, действительно ли форма и размер изделий совпадает с отверстиями в конструкции.
- Непосредственно перед началом монтажных работ следует тщательно промыть опору, чтобы избавиться от заводского консерванта. Единственное исключение можно сделать, если узел заполнен специальной смазкой, необходимой для бесперебойной эффективной эксплуатации в дальнейшем.
Правила монтажа роликовых сборочных узлов
- Для начала посадочные места покрываются специальной смазкой. Ее слой должен быть тонким, но достаточным для свободного помещения узла.
- В зависимости от конкретного вида опоры и собственно конструкции механизма определяют сторону монтажа.
- Далее, монтажный стакан с упором совмещается с кольцом роликоподшипника строго по осям.
- После того как убедились в соответствии, прикладывается первичная пробная нагрузка, чтобы посмотреть, насколько плавно происходит движение.
- Если результат удовлетворительный, совершается окончательный монтаж и регулируется зазор.
- На последнем этапе производится фиксация всех элементов.
Монтаж подшипников качения
- Радиальные роликоподшипники требуют специальной дополнительной опоры для надежной фиксации вала в направлении оси.
- Должная установка игольчатого подшипника производится сначала на шейку, если отсутствуют кольца.
- Упорные одинарные сборочные узлы монтируются меньшим диаметром на вал, а большим – в корпус.
- Если в радиально-упорном виде деталей есть съемное кольцо, необходима раздельная сборка. При этом располагаться такие типы устройств должны парами навстречу друг другу.
- Прессовая посадка проводится только в отношении одного из колец, принимающих нагрузку – внутреннего. В противном случае велика вероятность повреждения устройства.
Монтаж сборочных узлов скольжения
- Втулка надевается на оправку, которая центрируется в отверстии.
- С помощью молотка конструкция аккуратно вводится в посадочную щель. При этом важно не допустить перекосов.
- Уже запрессованная втулка крепится специальными стопорами.
Как устанавливать радиально-упорный подшипник
- О-образный, при котором вмонтированные кольца воспринимают осевую нагрузку, идущую с двух направлений. Этот способ считается наиболее жестким и устойчивым.
- Х-образный, при котором узлы также могут воспринимать двойную осевую нагрузку, но с меньшей жесткостью, поскольку ставятся они лицом друг к другу.
- Тандем, предполагает восприятие силы только в одном направлении, а потому часто требует дополнительного монтажа еще дополнительного элемента.
Установка выжимного подшипника (МАЗ)
- Возвратная пружина.
- Направляющая втулка.
- Гидравлический и механический привод.
- Вилка выключения сцепления и ее втулки.
- Сначала выжимной элемент присоединяется к вилке выключения сцепления, чтобы убедиться в правильном его расположении.
- Затем коробка передач соединяется с двигателем автомобиля.
- После этого узловая опора придвигается к диафрагмальной пружине и фиксируется в ней.
- Далее, настраивается регулятор троса сцепления.
- На последнем этапе для проверки работы необходимо несколько раз энергично выжать педаль.
Проверка качества
Монтаж упорного подшипника не завершается без окончательного осмотра правильности проведенной процедуры. В зависимости от того, о каком именно виде деталей идет речь, процесс может несколько меняться, но основной принцип заключается в том, что на узел дается постепенная нагрузка. Скорость вращения должна возрастать плавно, при этом мастер следит за вибрациями, исходящими от конструкции. Излишнее дрожание может свидетельствовать о неравномерном принятии нагрузки, а значит о скошенной установке устройства.
Итоговому измерению подлежат и зазоры между кольцами. Если он недостаточен, подшипник не сможет нормально обеспечивать качение или скольжение. Регулировку проводят не только простым осмотром, но и с помощью специальных технических средств. Выбор их зависит от того, какая именно узловая опора была установлена в механизм и какой зазор в принципе предусмотрен конструкцией. Часто для этого применяют измерительный индикатор, закрепленный на стойке, для достижения максимально достоверного результата.
Не лишней также будет проверка высоты монтажа. Для этого используется нивелир, уровень или линейка. Такая процедура проводится еще до первого запуска, поскольку позволяет сразу обнаружить возможные проблемы. В большинстве случаев ремонтные работы проводятся по месту текущей установки механизма. Это позволяет обойтись без лишней разборки, хотя при необходимости это допустимо.
После проведения всех операций по замене, сборке конструкции, проверки работы можно приступать к привычной эксплуатации механизма. Внешне правильный рабочий процесс выглядит как свободное скольжение или качение, в зависимости от типа узла, а также в равномерном непрерывном шуме. Если на слух определяется, что инструмент функционирует неравномерно, слышен какой-то стук или другое отклонение, необходимо вновь разобрать конструкцию, найти и устранить проблему.
Монтаж подшипников качения
Подшипники качения, поступившие на сборку с истекшим сроком хранения (консервации), должны быть расконсервированы. Подшипники качения расконсервируют в минеральном масле (индустриальное 12 или 20), с нагревом до температуры 90°С. После остывания подшипники промывают в бензине с добавлением 6-8% минерального масла (индустриальное 12). Точные подшипники должны быть установлены в сборочные единицы не позже чем через 2 часа после их расконсервации.
Установку подшипников на посадочные места при условии, что заданная посадка вызывает образование натяга между сопряженными поверхностями, осуществляют при помощи ручного или гидравлического пресса, а в случае значительной величины натяга – с предварительным нагревом подшипников (при посадке внутреннего кольца на вал) либо корпуса (при посадке наружного кольца в корпус).
Установка подшипников с посадками, при которых между сопряженными поверхностями должен быть гарантирован зазор или незначительный натяг, осуществляют при помощи ударного инструмента либо от руки.
При этом необходимо учитывать, где должно быть расположено вращающееся кольцо подшипника – на валу или в корпусе.
1. Основные приемы монтажа подшипников
При монтаже подшипников необходимо особо тщательно следить за чистотой рабочего места, монтажного инструмента и сопрягаемых деталей.
При сборке следует обратить внимание, чтобы на деталях были предусмотрены элементы, которые обеспечивали бы более точный и облегченный монтаж и демонтаж подшипника. Вот некоторые из них:
- на шейке вала и у расточки корпуса или стакана должны быть фаски;
- поверхность опорных шеек под подшипники качения с внутренним кольцом качения и без внутреннего кольца должна быть не ниже 46 HRC;
- диаметр шейки вала под посадку внутреннего кольца подшипника должен быть больше, чем диаметры предыдущих участков вала, чтобы кольцо подшипника свободно проходило через них.
В отдельных случаях допускают равенство номинальных диаметров участков вала, посадочного места и расположенного перед ним. Однако при этом обработка обоих участков должна быть выполнена с различными допусками так, чтобы нагретый в минеральном масле до t=100°С подшипник проходил свободно на посадочное место.
Посадка подшипников на валы, в гнезда корпусов деталей может быть выполнена вручную, с помощью ручных, гидравлических или пневматических прессов, с подогревом в горячем масле (80-90°С) или с охлаждением твердой углекислотой – сухим льдом (температура мину. 11-80°С).
Для запрессовки шарикоподшипника на шейку вала могут быть использованы ручные приспособления – монтажные стаканы и оправки (рис. 1; а, б, в). Применение оправок обеспечивает равномерную посадку подшипника на шейку вала, предотвращает перекос при установке и предохраняет подшипник от повреждений. Для запрессовки подшипников на валы, имеющие на конце резьбу, часто используют гаечные и винтовые устройства (рис. 1, г).
При всех способах монтажа подшипников на валы и в корпусы необходимо соблюдать следующие основные правила.
Прикладывать усилие запрессовки только к тому кольцу подшипника, которое устанавливается на посадочное место с натягом (рис. 1, д).
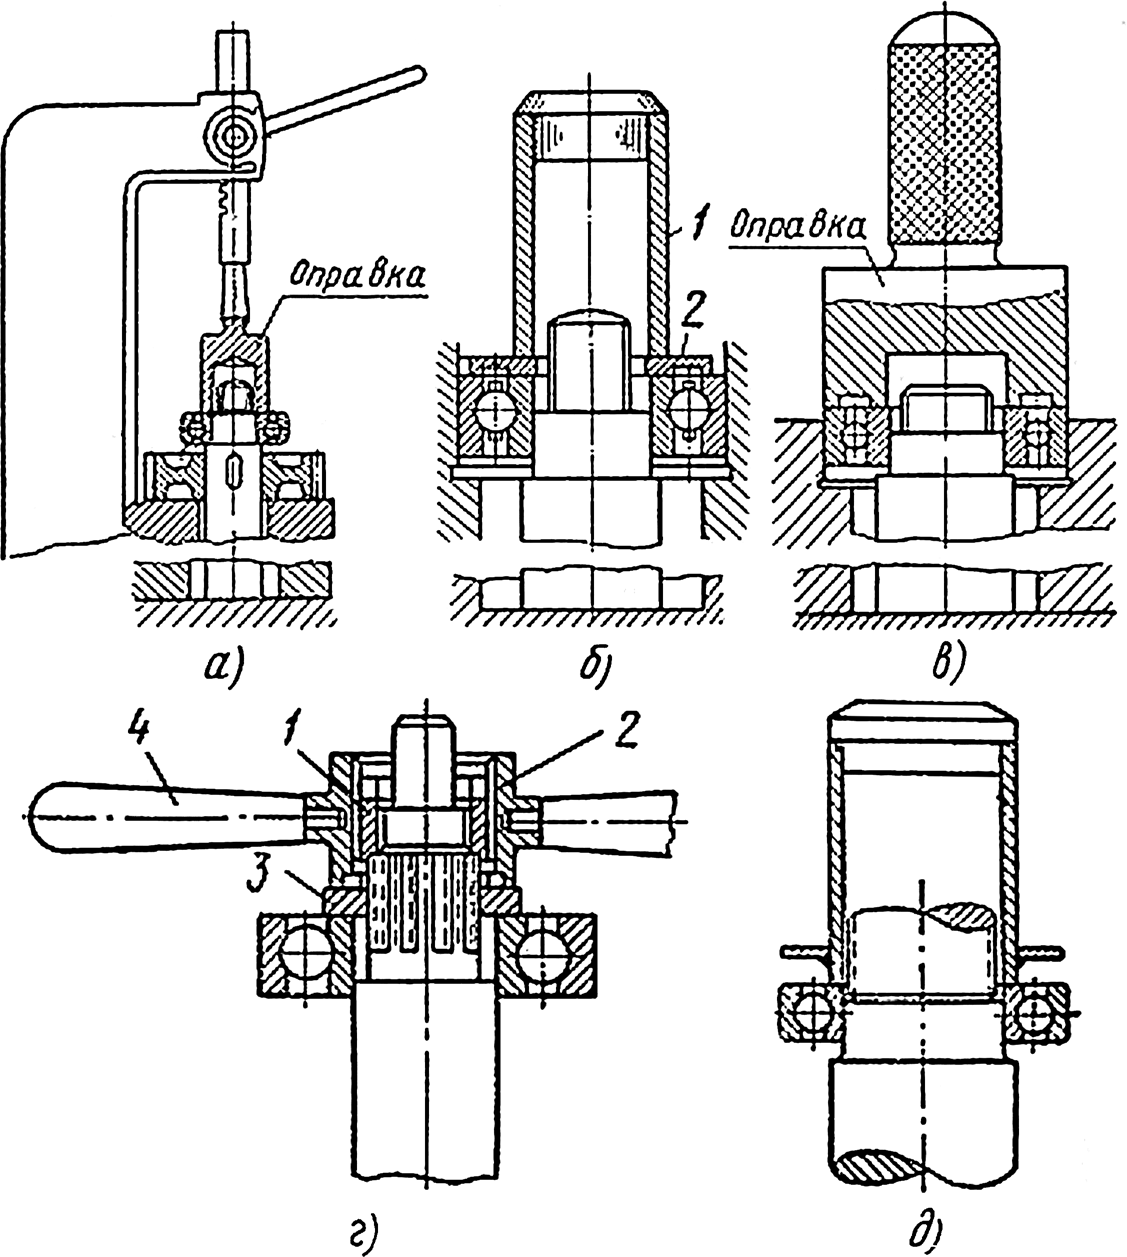
Рис. 1. Приспособление для запрессовки подшипников: а – запрессовка подшипника с помощью оправки и ручного пресса; б – с помощью стакана 1 и кольца 2; в – с помощью ручной оправки; г – с помощью гаечного устройства; 1 – гайка; 2 – корпус; 3 – шайба; 4 – державка
При одновременной установке подшипника на вал и в корпус усилие запрессовки передавать через оба кольца (рис. 1; б, в).
Для установки кольца подшипника на посадочное место без перекоса усилие запрессовки должно распределяться равномерно по всей торцовой поверхности кольца. Для этой цели следует пользоваться специальными монтажными оправками, трубами или кольцами. При установке подшипника при помощи молотка и медной выколотки необходимо наносить удары поочередно по всем точкам монтируемого кольца, причем каждый последующий удар наносить в диаметрально противоположной зоне торца кольца.
Не следует применять таких способов монтажа подшипников, при которых усилие запрессовки может передаваться на тела качения, а также не следует наносить удары молотком непосредственно по кольцам подшипников.
Монтажные приспособления должны быть выполнены так, чтобы при запрессовке подшипников усилия не передавались на сепаратор.
При прогреве подшипников, монтируемых на валы, следует применять ванны с электрическим подогревом или сдвоенные баки; один из баков (внутренний) наполняется маслом, а другой (наружный) – водой, которую доводят до кипения. Прогрев подшипников ведется в минеральном масле, нагретом до 80-90°С. Прогрев корпусов осуществляют погружением их в нагретое масло либо путем обдувки горячим воздухом.
Существенную роль в обеспечении нормальной работы подшипниковых узлов имеет правильное крепление колец подшипников на валу и в корпусе.
Вращающееся кольцо подшипника на валу не должно проворачиваться, так как это ведет к износу посадочных мест. Это достигается гарантированным натягом.
Для предотвращения перемещения под действием осевого усилия кольца закрепляются на валу с помощью специальных устройств.
При наличии больших осевых усилий и высоких угловых скоростей крепление колец подшипников должно быть особенно надежным. Следует помнить, что осевое крепление колец не может обеспечить закрепление их от проворачивания, если не предусмотрена надлежащая посадка.
2. Посадки подшипников на вал и в корпус
Внутренние кольца подшипников часто закрепляют на валах посредством только соответствующей посадки (рис. 2, а).
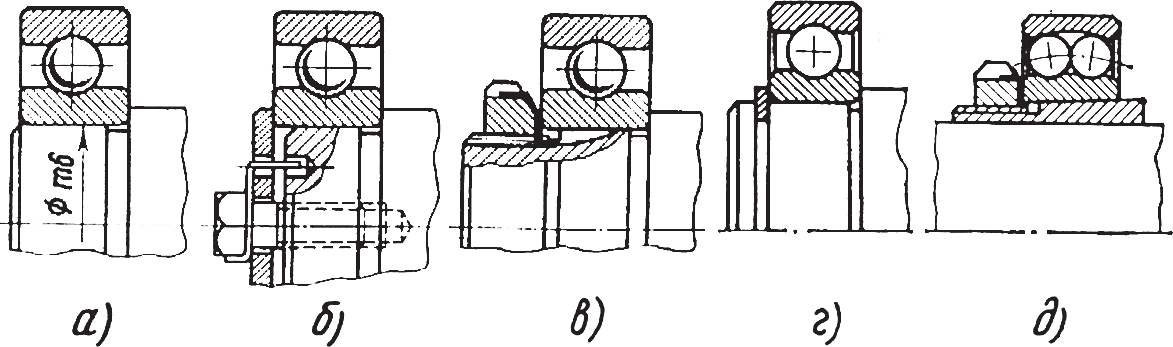
Рис. 2. Основные схемы крепления подшипников на валу: а – неподвижное соединение по прессовой посадке; б – торцовой шайбой с винтом и стопорной планкой; в – круглой шлицевой гайкой и стопорной шайбой; г – стопорным кольцом; д – конусной разрезной втулкой и натяжной круглой гайкой и стопорной шайбой
Выбор характера посадки подшипника на вал и в корпус зависит от ряда факторов: типа и размера подшипника, условий его эксплуатации, величины, направления и характера нагрузок, класса точности подшипника, нагружения неподвижного кольца.
Различают следующие виды нагружения неподвижных колец: местное циркуляционное и колебательное.
Местная нагрузка воспринимается ограниченным участком дорожки качения и передается на ограниченный участок корпуса.
Циркуляционная нагрузка воспринимается всей окружностью дорожки качения и передается на всю опорную поверхность корпуса. Это наблюдается в том случае, когда вектор нагрузки вращается.
Колебательная нагрузка распространяется на определенный участок невращающегося кольца, например, при качательном движении.
Для вращающегося кольца, передающего внешнее усилие, следует назначать неподвижные посадки, например, в редукторах внутреннее кольцо подшипника должно насаживаться на вал с натягом. Наружное кольцо подшипника, сопряженное с неподвижной частью машины, должно иметь посадку, обеспечивающую весьма малый натяг или даже небольшой зазор, дающий возможность кольцу при работе несколько проворачиваться относительно своего посадочного места, что обеспечивает более равномерный износ беговых дорожек.
Посадка внутреннего кольца подшипника на вал или ось осуществляется по системе отверстия, а наружного кольца в корпус – по системе вала.
В связи с этим соединение внутренних колец подшипников с валами при переходных посадках будет фактически неподвижным с гарантированным натягом. При осуществлении неподвижной посадки следует очень тщательно следить за тем, чтобы соединение имело определенный натяг: ослабление посадки ведет к проскальзыванию вала по внутреннему кольцу, температура подшипника резко повышается, и он выходит из строя. При увеличенном натяге внутреннее кольцо подшипника расширяется, радиальный зазор между внутренним и наружным кольцом уменьшается. Это может привести к заклиниванию тел качения: подшипники нагреваются и быстро разрушаются.
Особенно тщательно следует осуществлять посадки радиальных шарикоподшипников. Шейки валов и расточенные отверстия корпусов с грубо обработанными посадочными поверхностями не должны допускаться к монтажу.
Шероховатость обработки и геометрические формы посадочных мест в значительной степени влияют на долговечность подшипников.
Овальность, конусность и биение заплечиков должны быть в пределах допусков, установленных для поверхностей, сопрягаемых с подшипниками.
Следует помнить, что от точности заплечиков валов и корпусов, а также размеров галтелей вала зависит нормальная работа подшипников качения и всего узла. При сборке необходимо следить за тем, чтобы заплечики валов и корпусов были строго перпендикулярны к оси вала, и кольца подшипников плотно прилегали к заплечикам по всей поверхности.
Размеры заплечиков вала и корпуса должны быть такими, чтобы при действии значительной осевой нагрузки торцы заплечиков не сминались. Однако очень большие заплечики затрудняют демонтаж подшипников, так как в этом случае захватить кольцо подшипника, из-за выступающего заплечика, не представляется возможным. Нормальная высота заплечиков ориентировочно должна быть равна 1/2 толщины внутреннего кольца. Если нельзя предусмотреть заплечики нормальной высоты, то применяют специальные упорные кольца.
Радиус галтели вала должен быть всегда несколько меньше, чем радиус фаски внутреннего кольца подшипника. То же относится к наружному кольцу.
При проектировании валов часто вместо галтелей делают проточки. Однако они ослабляют вал, вызывая концентрацию напряжений, и поэтому ими можно заменять галтели только в том случае, если вал имеет значительный запас прочности.
В тяжело нагруженных валах максимальные напряжения сосредоточиваются на посадочных местах вала у заплечиков. В таких случаях делать выточки и даже галтели нежелательно. Рекомендуется применять плавный конусный переход и ставить специальную упорную шайбу.
3. Установка конических роликоподшипников
Особенностью конструкции конического роликового подшипника является то, что сепаратор выступает за пределы наружного кольца на m и n (рис. 3, а). Это следует учитывать при установке смежных с подшипниками деталей, например, шлицевых гаек (рис. 3, б), или при установке двух рядом расположенных подшипников (рис. 3, в).
Смежная деталь должна отстоять от торца наружного кольца конического роликоподшипника на b=4…6 мм. Чтобы цилиндрические поверхности смежных деталей не касались сепаратора, высоты h1 и h2 не должны превышать величин: h1=0,1(D–d); h2=0,05(D–d).
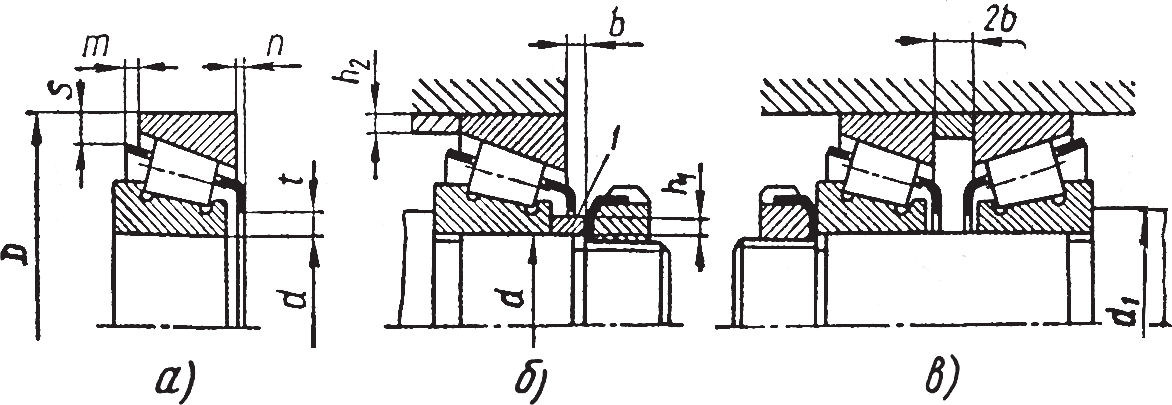
Рис. 3. Установка конических роликоподшипников
Именно поэтому в очень распространенном креплении конического подшипника шлицевой гайкой (рис. 3, б) между торцами внутреннего кольца подшипника и гайки устанавливают дистанционную втулку 1. Примерно половиной своей длины втулка 1 заходит на вал диаметром d, выполненным под установку подшипника, а оставшейся длиной перекрывает канавку для выхода инструмента при нарезании резьбы.
4. Регулировка зазоров в подшипниках
Регулировка зазоров в подшипниках оказывает большое влияние на их долговечность и точность работы всего механизма. Различают два вида зазоров: радиальный и осевой. В процессе монтажа и эксплуатации подшипников эти зазоры изменяют свою величину.
Перед монтажом подшипник имеет так называемый начальный зазор, после установки подшипника в узле – посадочный зазор и, наконец, в процессе эксплуатации – рабочий зазор.
Рабочий зазор в радиально-упорных и упорных подшипниках должен быть таким, чтобы, с одной стороны, осуществлялось легкое вращение вала, а, с другой стороны, при температурном удлинении вала не защемлялись тела качения.
Регулировку радиально-упорных и упорных подшипников часто приходится осуществлять во время их эксплуатации, чтобы компенсировать зазоры, образующиеся от износа. Осевые и радиальные зазоры в радиально-упорных и упорных подшипниках имеют определенную геометрическую зависимость.
Оптимальная осевая игра (зазор) в подшипниках регулируемого типа зависит от многих факторов: конструкции и размера подшипников, температуры узла во время работы, жесткости опор, точности посадочных мест; поэтому величина осевой игры устанавливается индивидуально для каждого узла.
Следует учитывать, что отсутствие зазора, так же как и чрезмерно большой зазор, ведет к быстрому износу подшипников. Исключение составляют узлы точных станков, которые монтируются на подшипниках с предварительным натягом.
Радиально-упорные подшипники и особенно роликовые конические лучше работают при малой осевой игре.
Если в узле обеспечена высокая точность расточки посадочных мест, расстояние между подшипниками невелико и нет опасения защемления тел качения, то следует выбирать нижние пределы осевой игры.
Если вышеуказанные условия в узле не выполняются, то пределы осевой игры выбираются по табл. 1, 2 и 3 с учетом теплового удлинения вала.
Таблица 1. Примерные значения осевой игры для регулировки конических роликоподшипников
Таблица 2. Примерные значения осевой игры для регулировки радиально-упорных шарикоподшипников
Таблица 3. Примерные значения осевой игры для регулировки двойных упорных подшипников
В зависимости от схемы установки подшипников осевая игра регулируется: прокладками между корпусом и торцом крышки (рис. 4; а, б); резьбовыми кольцами на валу или в корпусе; гайкой и специальной шайбой (рис. 4, в) и др.
В данной схеме в фиксированной опоре вала устанавливают два подшипника (рис. 4). Внутренние кольца подшипников обеих опор закрепляют на валу. Наружные кольца подшипников, расположенных в фиксированной опоре, закрепляют в корпусе. Наружное кольцо подшипника плавающей опоры оставляют свободным.
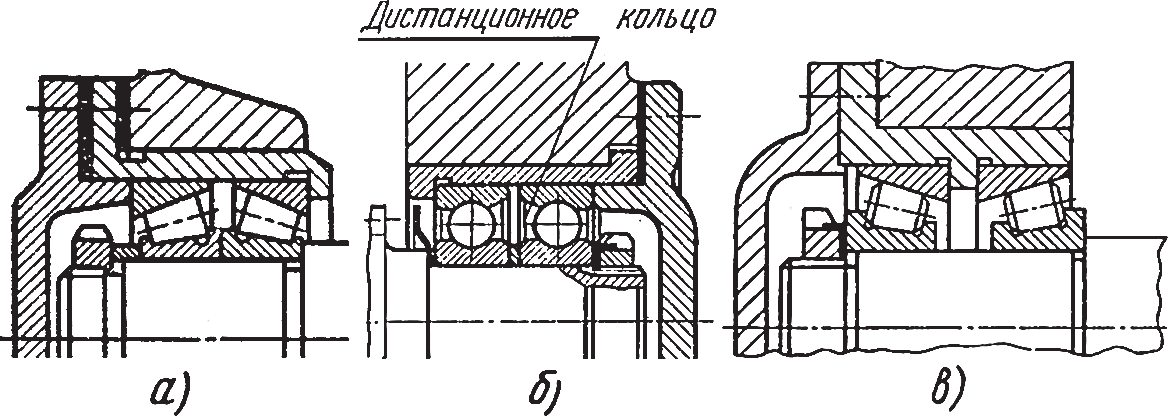
Рис. 4. Конструкция узла опоры с фиксированной парой подшипников
В фиксированной опоре радиальные и осевые зазоры сводятся к минимуму соответствующей регулировкой, и «игра» валов почти отсутствует. Жесткость опоры увеличивается. Кроме того, расположение двух подшипников в фиксированной опоре увеличивает и жесткость вала.
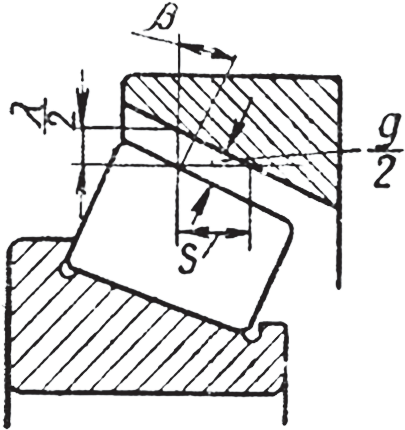
Рис. 5. Схема определения осевой игры вала
Геометрическая зависимость в коническом роликоподшипнике между зазором g по линии давления (перпендикулярно образующей дорожки качения наружного кольца), радиальным зазором А (перпендикулярно оси вращения подшипника) и осевой игрой S (параллельно оси вращения подшипника) (рис. 5) определяется следующими формулами:
где β – угол между образующей конуса наружного кольца подшипника и осью подшипника.
Величина осевой игры S влияет только половину полной осевой игры вала, смонтированного на двух конических роликоподшипниках. То же относится и к случаям установки вала на двухили четырехрядных конических роликоподшипниках.
Регулировка осевой игры радиально-упорных шарикоподшипников при помощи прокладок производится следующим образом: надевают комплект прокладок на одну из крышек, устанавливают ее в корпус и зажимают болты до отказа.
Вторую крышку (без прокладок) также ставят на место; несколько не дожав болты до конца, проворачивают вал. Затем сильно зажимают болты крышки, добиваясь такого положения, чтобы вал проворачивался туго (зазор полностью уничтожен).
Далее замеряют щупом зазор между фланцем крышки и корпусом. К величине найденного щупом зазора прибавляют величину необходимого осевого зазора (осевой игры). Эта сумма размеров и составляет необходимую толщину комплекта прокладок для регулирования осевой игры. Осевая игра распределяется между двумя подшипниками.
Крышку без прокладок после измерения величины осевой игры следует снять, подобрать комплект прокладок и снова поставить с прокладками, зажать болты до отказа и при этом проворачивать вал от руки.
Если вал вращается туго, то необходимо добавить еще одну тонкую прокладку, после этого следует проверить величину полученной осевой игры (при помощи индикатора или щупа):
Например, короткие валы при отсутствии значительного нагрева можно крепить посредством двух опор. При сборке для предупреждения защемления тел качения в радиальных подшипниках предусматривают минимальный осевой зазор а=0,2…0,3 мм между крышкой подшипника и наружным кольцом, а в радиально-упорных – осевую регулировку путем изменения общей толщины набора прокладок б между фланцем крышки подшипника и его корпусом (рис. 6).
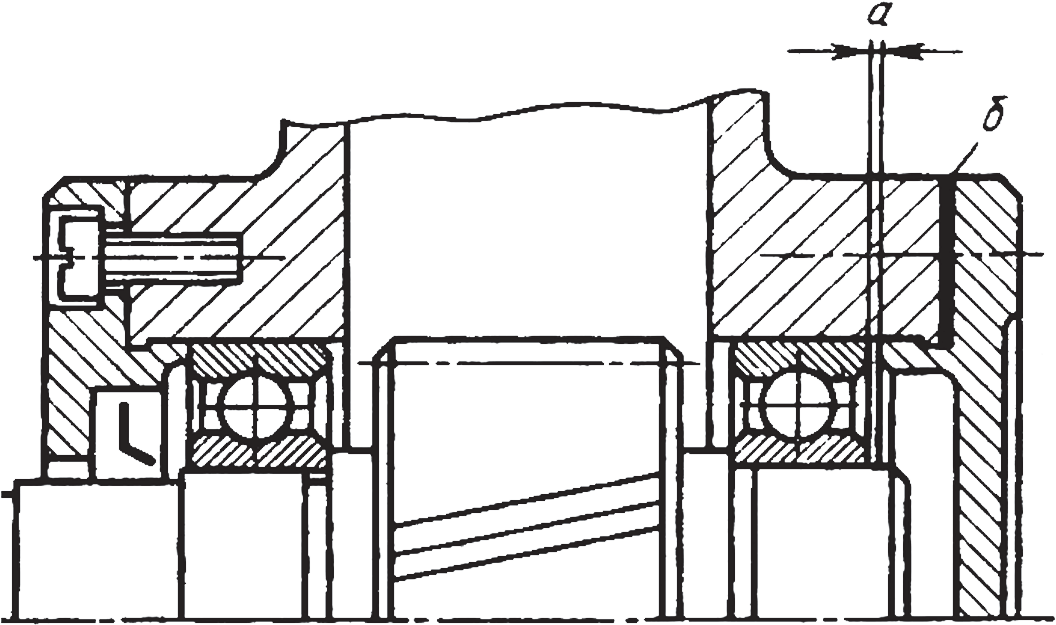
Рис. 6. Конструкция сборочной единицы для регулировки зазора
После того как установится при работе узла нормальный тепловой режим, зазор уменьшается до нормальных пределов или исчезает. Величину начального зазора а устанавливают обычно для каждого изделия опытным путем.
Поэтому данная схема осевой фиксации валов применяется при относительно коротких валах и при дуплексировании (подборе пар подшипников для установки с предварительным натягом) упорных шарикоподшипников, которые применяются в быстроходных механизмах.
Точность регулировки подшипников в значительной степени зависит от качества прокладок, которые должны быть изготовлены точно (штампованная калиброванная латунь или мягкая сталь).
Регулировка осевой игры радиально-упорных подшипников при помощи резьбовых колец на валу производится следующим образом: внутреннее кольцо подшипника зажимают резьбовым кольцом до полного уничтожения зазора в подшипниках. Затем резьбовое кольцо несколько отворачивают на 1/3 или 1/4 оборота, в зависимости от шага резьбы и требуемого осевого зазора, добиваясь свободного проворота вала; после этого резьбовое кольцо стопорят.
При регулировании прокладками зазора в конических роликоподшипниках сначала зажимают крышку без прокладок до тех пор, пока вал не будет провертываться очень туго. Затягивая гайки или винты, вал нужно повернуть на несколько оборотов, чтобы ролики подшипника имели возможность правильно установиться.
При зажатой до конца крышке зазора в подшипнике нет. Замеряя в этом положении в двух-трех местах зазор А (рис. 7, а) между крышкой 1 и корпусом и прибавляя к нему требуемое осевое перемещение вала С, определим толщину Т калиброванной прокладки 2, которую нужно подложить под крышку, т. е. Т=А+С.
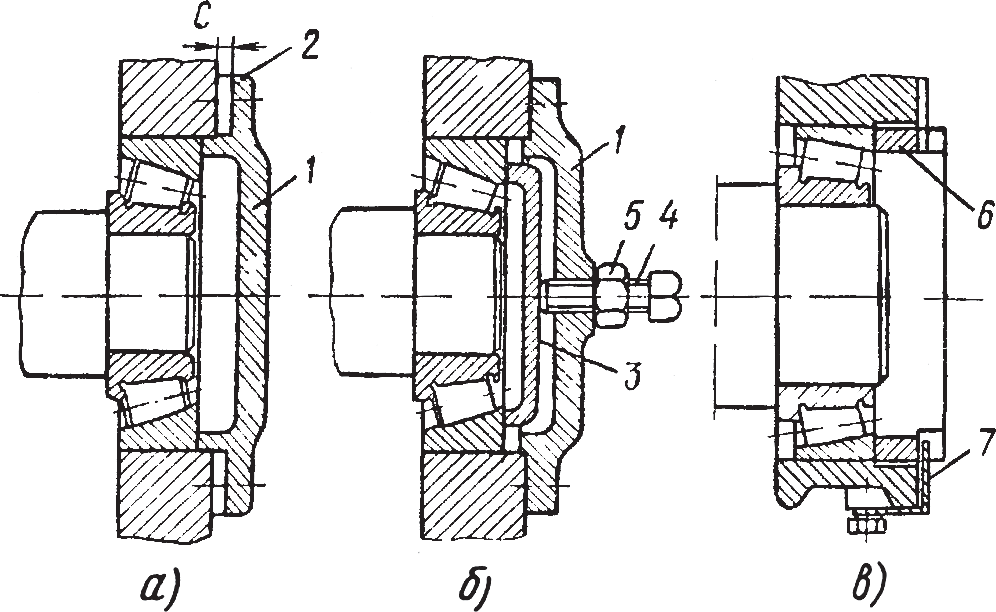
Рис. 7. Схемы регулирования зазора в конических роликоподшипниках: а – крышкой; б – болтом 4 в промежуточную крышку 3; в – втулкой 6 и угольником 7
При регулировании зазора в подшипнике болтом 4 и гайкой 5 (рис. 7, б) сначала их затягивают до тугого провертывания вала (это показывает, что зазоры выбраны правильно). Затем по величине шага Р резьбы определяют, на какой угол φ следует провернуть винт или гайку обратно, чтобы получить требуемый зазор: φ=С/(Р•360°) (обычно – это четверть оборота).
5. Дуплексация подшипников
К работе целого ряда подшипников предъявляются особо высокие требования (узлы точных приборов, авиационных двигателей, шпиндели точных станков и т. п.).
Вибрации валов, которые возникают при наличии даже нормальных зазоров, для этих узлов недопустимы.
Зазоры в подшипнике и упругие деформации его элементов под действием рабочей нагрузки вызывают осевые и радиальные вибрации вала. Уничтожение в подшипниках качения осевого и радиального зазоров (осевой и радиальной игры) и значительное повышение жесткости комплекта подшипников качения может быть обеспечено созданием предварительного натяга, т. е. приложением предварительной осевой нагрузки, в результате чего возникает начальная упругая деформация и исчезают осевые зазоры в комплекте.
Если затем к подшипнику приложить рабочую осевую нагрузку, то относительное перемещение его колец будет значительно меньше, чем до создания предварительного натяга. Следует иметь в виду, что по мере износа тел и дорожек качения в процессе эксплуатации или длительных испытаний величина предварительного натяга будет уменьшаться. Для сохранения предварительного натяга одно из колец подшипника смещают в осевом направлении устройством для компенсации износа или деформации деталей узла подшипников на величину, соответствующую значению натяга.
Предварительный натяг осуществляется различными способами. Для этого применяют дистанционные кольца h2 (рис. 8) между внутренними и наружными кольцами подшипников, крышки с резьбой и специальные пружины (рис. 9), компенсирующие износ и деформацию деталей узла подшипников.
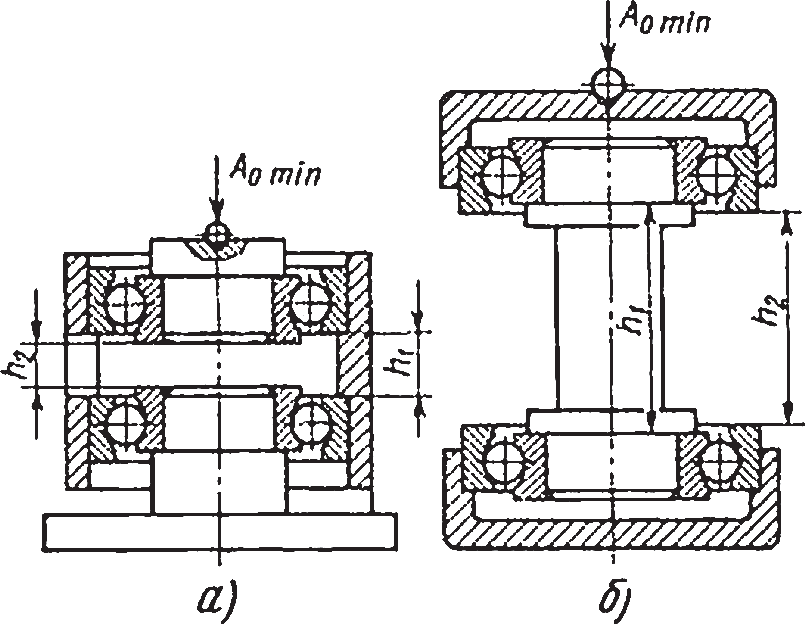
Рис. 8. Дуплексация подшипников: а – определением размера внутреннего кольца; б – определением размера наружного кольца
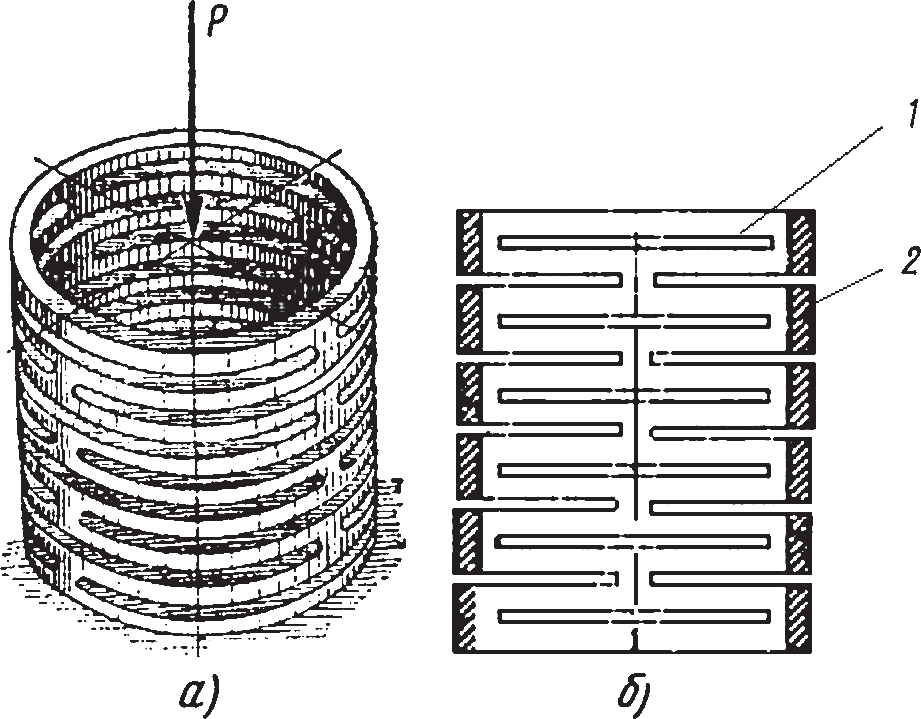
Рис. 9. Прорезная пружина: а – общий вид; б – осевое сечение (1 – прорезь, 2 – перемычка)
В понятие дуплексации подшипников входит подбор комплекта шариковых радиально-упорных подшипников, доработка посадочных поверхностей и деталей, их соединяющих, для выбора зазоров и создания натяга.
Точность сопрягаемых с подшипниками деталей должна соответствовать точности применяемых в узле подшипников. Например, цилиндричность и конусность отверстия шариковых радиально-упорных подшипников для внутришлифовального шпинделя станка, параллельность беговой дорожки и торцов, радиальное биение и параллельность торцов подшипников – не более 0,5 мкм. Допуск точности шариков по размеру и форме – не более 0,125 мкм. Разброс угла контакта шариков с дорожками качения – не более 1-2° у пары подшипников. Эти параметры проверяются и по результатам проверки подбираются пары подшипников с примерно одинаковыми параметрами.
При дуплексированной установке этой пары подшипников необходимо обеспечить точность шеек шпинделя и посадочных отверстий в корпусе под подшипники: круглость — 0,5-2 мкм, овальность – 1-3 мкм, радиальное биение относительно оси – 1-2 мкм, несоосность отверстий под подшипники в корпусе – 2 мкм на длине 400 мм, шероховатость поверхности – Ra=0,025-0,1 мкм. Эти параметры должны быть проверены перед сборкой.
В зависимости от радиального размера подшипников величина осевого усилия, которым обеспечивается предварительный натяг подшипников, может изменяться от 30 до 60 кГ. При монтаже дуплексированных подшипников следует придерживаться следующих рекомендаций:
- подшипники должны подбираться парами, с примерно одинаковыми параметрами;
- максимумы радиального биения внутренних колец подшипников и максимум радиального биения посадочной шейки вала, на которую должны быть смонтированы кольца подшипников, должны быть направлены в противоположные стороны, а максимальное торцовое биение колец подшипников должно быть направлено в сторону, противоположную максимальному торцовому биению заплечиков валов;
- наружные кольца подшипников следует устанавливать в посадочные отверстия корпуса так, чтобы максимумы радиального биения всех подшипников были направлены в одну сторону.
При ремонте конкретных узлов с дуплексированными подшипниками целесообразно пользоваться руководством по эксплуатации и учитывать при этом конструктивные особенности механизма.
6. Монтаж игольчатых подшипников
Сборку подшипниковых сборочных единиц, в опорах которых применяют свободные игольчатые ролики, выполняют при помощи вспомогательных втулок. Диаметр наружной поверхности таких втулок должен быть на 0,2-0,3 мм меньше диаметра шейки вала с беговой дорожкой под игольчатые ролики.
На поверхность дорожки качения в отверстии корпуса наносят слой консистентной мази (используемой для смазки подшипникового узла), на которую «наклеивают» иглы в один или несколько рядов. В образовавшееся отверстие вводят вспомогательную втулку; благодаря уменьшенному (против диаметра вала) размеру диаметра наружной поверхности втулка легко входит в отверстие между иглами. К торцу вспомогательной втулки плотно прижимают монтируемый вал и вместе со вспомогательной втулкой проталкивают в отверстие (рис. 10).
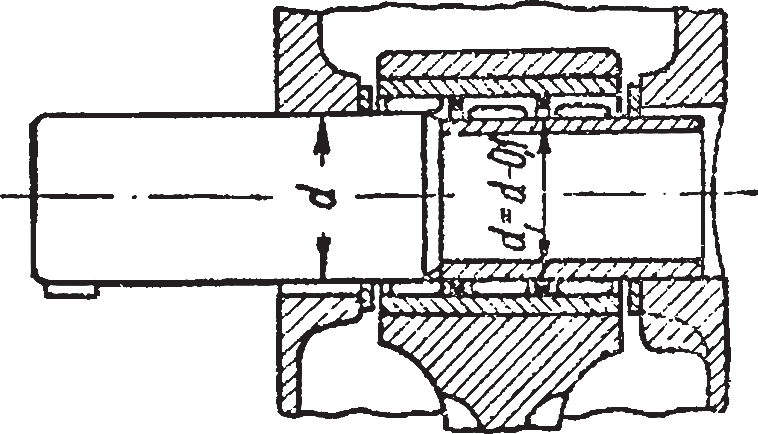
Рис. 10. Монтаж игольчатого некомплектного подшипника
Вспомогательная втулка в процессе установки вала на свое место удерживает иглы на поверхности отверстия и не дает им возможности выпасть из отверстия, а монтируемый вал своей фаской прижимает иглы к поверхности дорожки качения в корпусе.
Комплектные игольчатые подшипники (с наружным и внутренним кольцами), а также с тонкостенным штампованным наружным кольцом монтируют теми же способами, которые применимы для установки подшипников других типов с массивными кольцами. При этом посадка подшипников со штампованным наружным кольцом в корпус должна осуществляться только при помощи ручного или механического пресса, так как даже легкие местные удары молотка через медную выколотку по тонкостенному кольцу вызывают его деформацию и повреждения. Наиболее целесообразно пользоваться специальными приспособлениями (рис. 11).
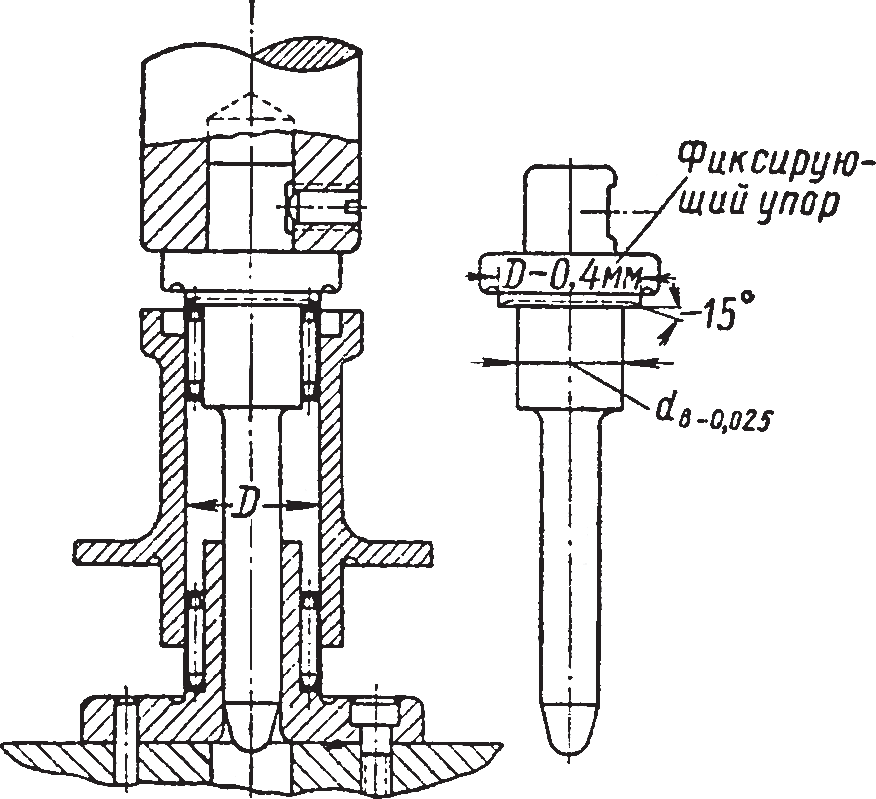
Рис. 11. Приспособление для монтажа игольчатого некомплектного подшипника с тонкостенным штампованным наружным кольцом
7. Стаканы для подшипников
Для размещения опор валов, состоящих из нескольких подшипников, применяют стаканы (рис. 12). Стаканы обычно выполняют из чугунного литья марки СЧ15 и из стали, которые применяют в чугунном или силуминовом корпусе при значительных нагрузках.
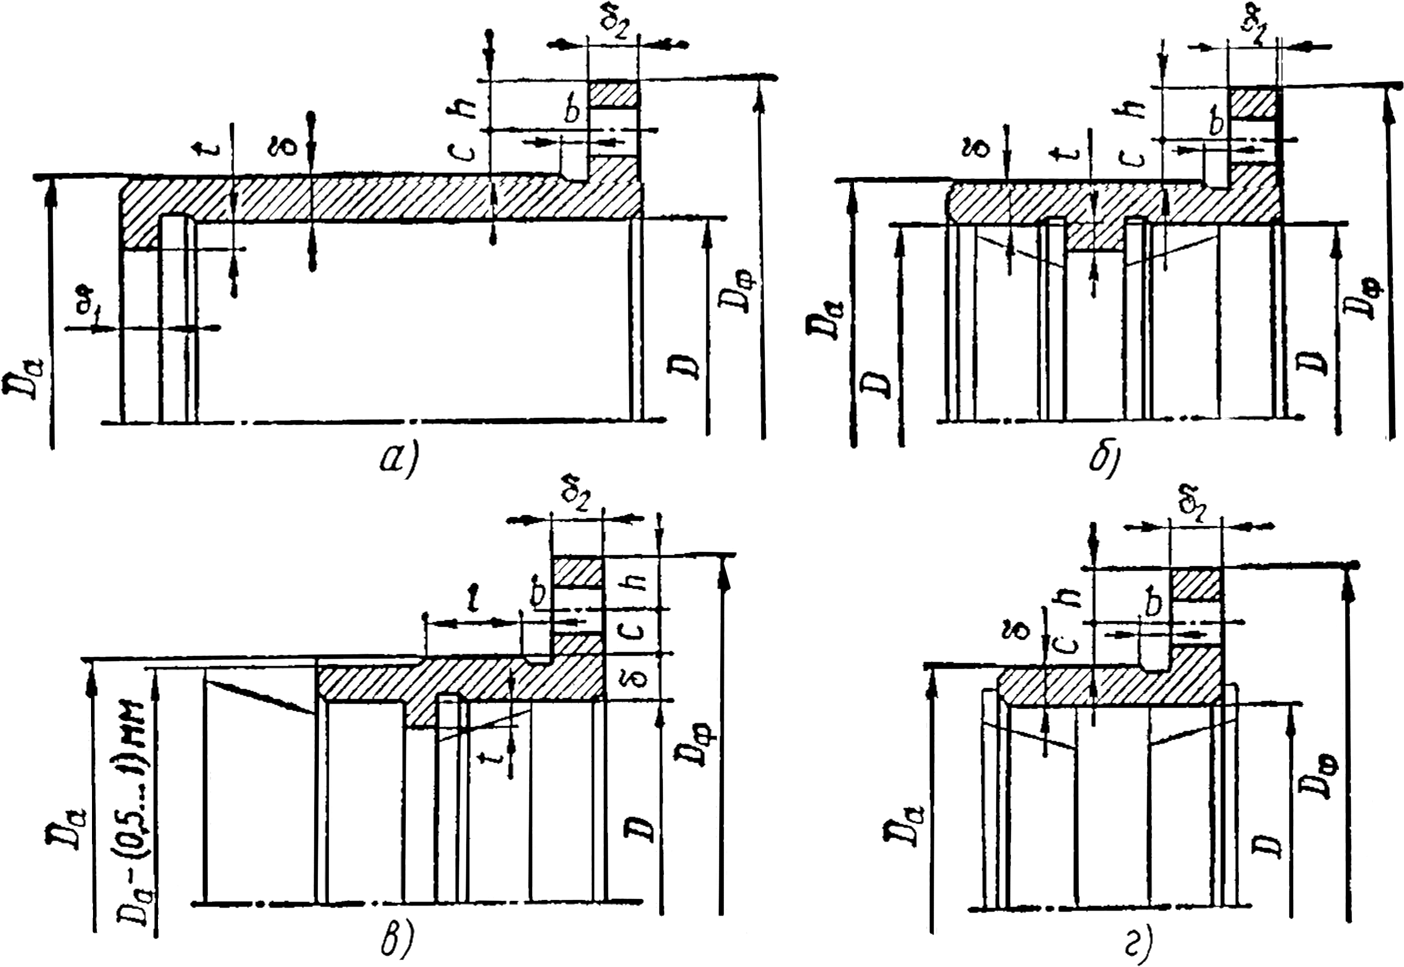
Рис. 12. Конструкции стаканов для подшипников: а – для универсальной сборки; б – для двух конических подшипников (внутри стакана); в – для двух конических подшипников (один снаружи и один внутри); г – для двух конических подшипников с буртами
Толщину стенки стаканов δ, мм, принимают в зависимости от диаметра D отверстия стакана под подшипник. Стаканы для подшипников вала конической шестерни (рис. 12, а) перемещают при сборке для регулировки осевого положения конической шестерни. Для этого применяют посадку стакана в корпусе H7/js6. Другие стаканы после их установки в корпус остаются неподвижными. Тогда применяют посадки типа H7/k6 или H7/m6.
8. Крышки и уплотнения для подшипников
Осевое положение вала в корпусе определяется с помощью торцовых крышек. Торцовые крышки должны быть достаточно прочными, чтобы выдержать осевые нагрузки, передаваемые валами через наружные кольца подшипников.
Крышки подшипников изготовляют из чугуна марки СЧ15. Различают крышки глухие и с отверстиями для прохода валов (рис. 13). Крышки изготовляются с центрирующим выступом и без него. Центрирующий выступ обычно контактирует с наружным кольцом подшипника для фиксирования положения вала в корпусе. Наружный диаметр выступа равен диаметру расточки под подшипник по посадке h9, а внутренний соответствует размеру t в стакане. Толщина и наружный диаметр фланца, диаметр, на котором расположены отверстия, и их количество определяются так же, как для стакана.
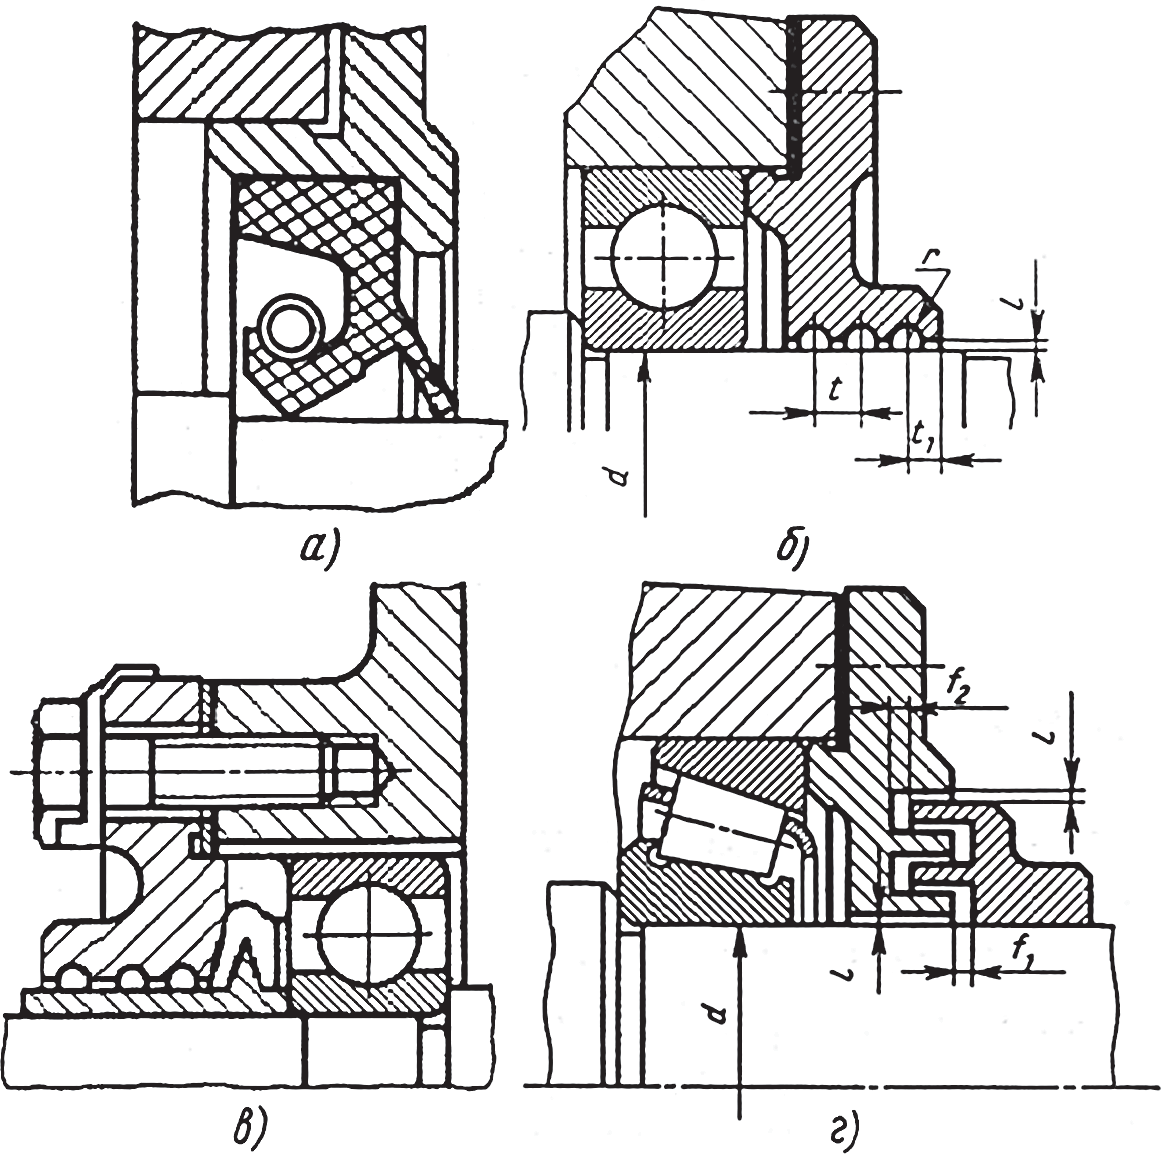
Рис. 13. Уплотнения валов, размещаемых в крышках: а – манжетное; б – щелевое (l=0,2…0,4; t=4,5…6; r=1,2…2); в – центробежное; г – лабиринтное (l=0,2…0,4; f1=1…2; f2=1,5…3)
Если крышка не контактирует с подшипником, то она может быть выполнена без центрирующего пояска (плоской). Если крышка выполнена с отверстием для прохода вала, то она отличается тем, что в ней, как правило, предусматривается место для установки уплотнения, которое защищает подшипник от попадания грязи и от вытекания смазки (рис. 13, а). Наличие уплотнения и деталей крепления подшипника на валу определяет в осевом сечении конфигурацию торцовой наружной и внутренней поверхности крышки (рис. 13).
Так как щелевые уплотнения недостаточно надежно защищают подшипники от попадания пыли и грязи, то их применяют для подшипников качения машин, работающих в чистой и сухой воздушной среде. Лабиринтные уплотнения (рис. 13, в) – самые надежные, особенно при больших частотах вращения валов. Уплотнения, основанные на действии центробежной силы (рис. 13; а, в, г), применяют в качестве наружных и внутренних. В ответственных случаях применяют комбинированные уплотнения (в). Уплотнения манжетные резиновые для валов приведены в табл. 4.
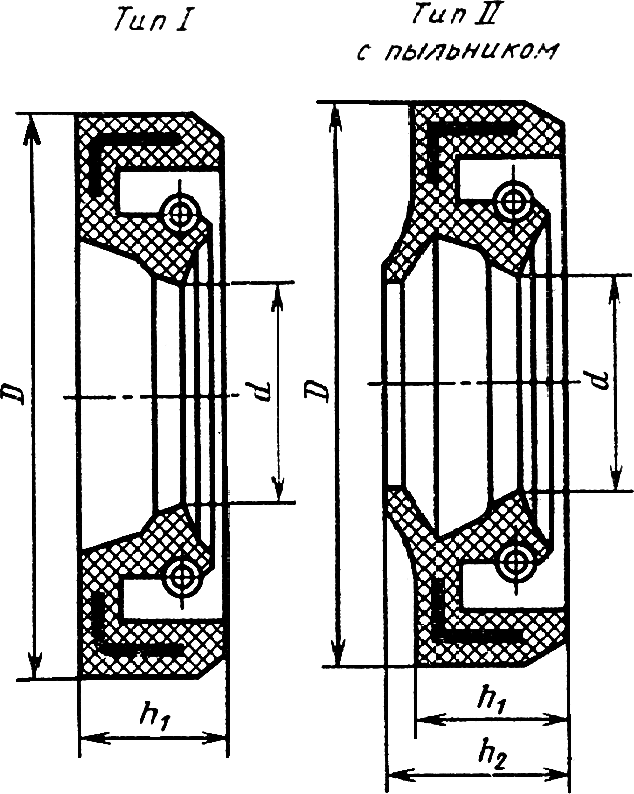
Таблица 4. Уплотнения манжетные резиновые для валов
| Манжета резиновая армированная, мм | d | D | h1 | h2 |
 |
20; 21; 22 | 40 | ||
| 24 | 41 | |||
| 25 | 42 | |||
| 26 | 45 | |||
| 30; 32 | 52 | |||
| 35; 36; 38 | 58 | 10 | 14 | |
| 40 | 60 | |||
| 42 | 62 | |||
| 45 | 65 | |||
| 48; 50 | 70 | |||
| 52 | 75 |
Для предотвращения вытекания смазочного материала из корпуса редуктора или выноса его в виде масляного тумана и брызг применяют различные уплотняющие материалы и устройства. Разъемы составных корпусов герметизируют специальными мазями, наносимыми на плоскости разъема перед сборкой корпуса. Во фланцевых соединениях, когда положение фланца не определяет осевой зазор в подшипниковом узле, могут применяться также мягкие листовые прокладочные материалы.
В настоящее время для герметизации фланцевых соединений широко применяют уплотнения в виде резиновых колец круглого сечения (рис. 14, а).
Для герметизации стыков типа фланец-корпус с центровочным буртом применяют установки колец в канавку (рис. 14, б), в торец (рис. 14, в) и в фаску (рис. 14, г). Установка колец в канавку занимает больше места в осевом направлении, но удобна при совмещении с регулировочными прокладками между фланцем и корпусом для осевого зазора, поскольку в этом случае изменение толщины прокладок не связано с деформацией сечения кольца, которым производится уплотнение по посадочной поверхности. Размеры установочных мест под резиновые уплотнительные кольца круглого сечения приведены в табл. 5. Эти же кольца можно применять для нецентрованных плоских стыков (не обязательно круговых). Для этого на одной из соединяемых деталей должна быть выполнена канавка. Пример кругового уплотнения показан на рис. 14, д.
Таблица 5. Размеры сечений круглых колец и установочных мест для них
| Размеры | Диаметр кольца, d, мм | |||
| 2,5 | 3,0 | 3,6 | 4,6 | |
| D | 24-54 | 25-100 | 28-205 | 36-260 |
| b | 3,6 | 4,0 | 4,7 | 5,6 |
| h | 1,85 | 2,35 | 2,8 | 3,7 |
| с | 2,0 | 2,0 | 2,5 | 2,5 |
| а | 3,5 | 4,5 | 5,0 | 6,0 |
| е | 1,85 | 2,2 | 2,6 | 3,3 |
| М | 3,3 | 4,2 | 5,0 | 7,2 |
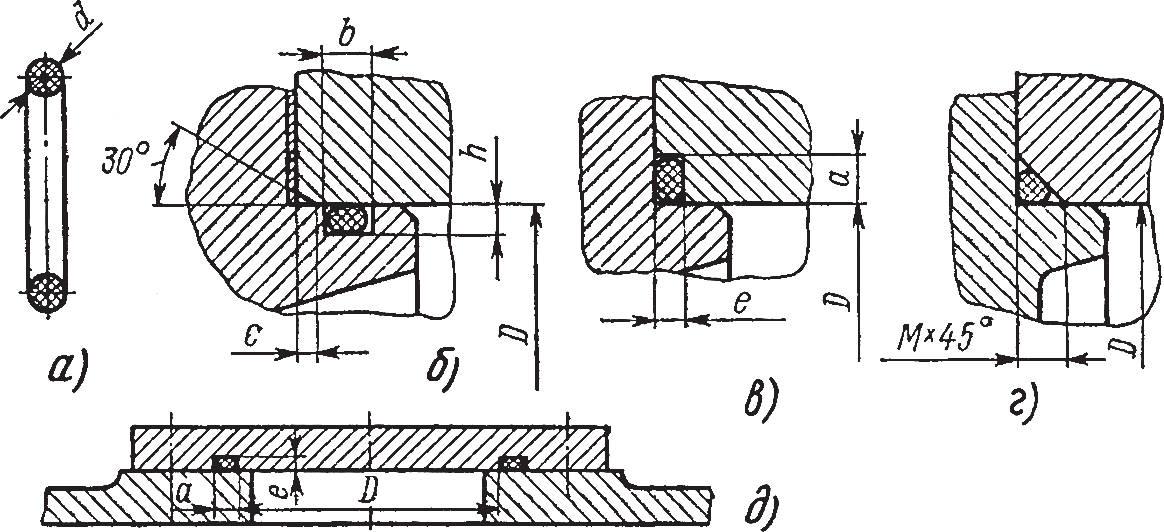
Рис. 14. Уплотнение круглым кольцом
9. Смазка подшипников
Смазка подшипников должна обеспечивать уменьшение трения, отвод тепла и равномерное распределение его во всех частях подшипника, уменьшение шума, предохранение от коррозии, улучшение работы уплотнений путем заполнения зазоров между вращающимися и неподвижными деталями узла.
Для смазки подшипников качения применяются жидкие масла и консистентные смазки, которые должны удовлетворять следующим требованиям: иметь химическую и физическую стабильность, не выделять твердых осадков; не содержать механических примесей; содержание в них свободной воды, кислот и щелочей должно быть в пределах допустимых норм.
Жидкие масла по сравнению с консистентными смазками более стабильны, могут применяться при более высоких угловых скоростях и при высоких и низких температурах, когда консистентные смазки теряют свои смазывающие свойства; допускают полную смену масла без разборки агрегата.
Консистентные смазки имеют следующие преимущества: не вытекают из корпусов (уплотнения могут быть более простые); хорошо заполняют зазоры между вращающимися и неподвижными деталями узлов; могут работать в подшипниковом узле в течение продолжительного срока (6-10 месяцев).
При выборе смазки определяющими факторами являются: скорость вращения, нагрузка на подшипник, рабочая температура узла, состояние окружающей среды.
Для подшипников качения выбирают преимущественно консистентную смазку; однако ее не следует применять при высокой температуре и значительных угловых скоростях, а также при низкой температуре.
Выбор наиболее рациональной смазки для подшипников качения связан в основном с установлением оптимально необходимой вязкости масла и его стабильностью. При увеличении скорости вращения потери на трение в смазке увеличиваются, и поэтому для опор быстроходных валов следует применять смазки с меньшей вязкостью.
С увеличением нагрузки и уменьшением числа оборотов следует выбирать масла с большей вязкостью.
Подшипники качения требуют незначительного количества смазки. Так, при консистентной смазке корпус подшипника должен быть заполнен от 1/2 до 2/3 своего свободного объема. При жидком масле его уровень должен быть при числе оборотов n=1500 об/мин не выше центра нижнего шарика или ролика, а при n>1500 об/мин уровень должен быть еще ниже.
Избыток масла ведет к резкому повышению температуры узла. Надо следить, чтобы в подшипники добавлялись определенные порции смазки, необходимые для их нормальной работы. Частота пополнения корпусов консистентной смазкой зависит от качества смазки, конструкций уплотнения корпуса и устанавливается на основе практического наблюдения за работой конкретного механизма. При хороших условиях эксплуатации пополнять смазку можно один раз в 6-9 месяцев; пополнение корпусов жидким маслом должно производиться 1-2 раза в месяц.
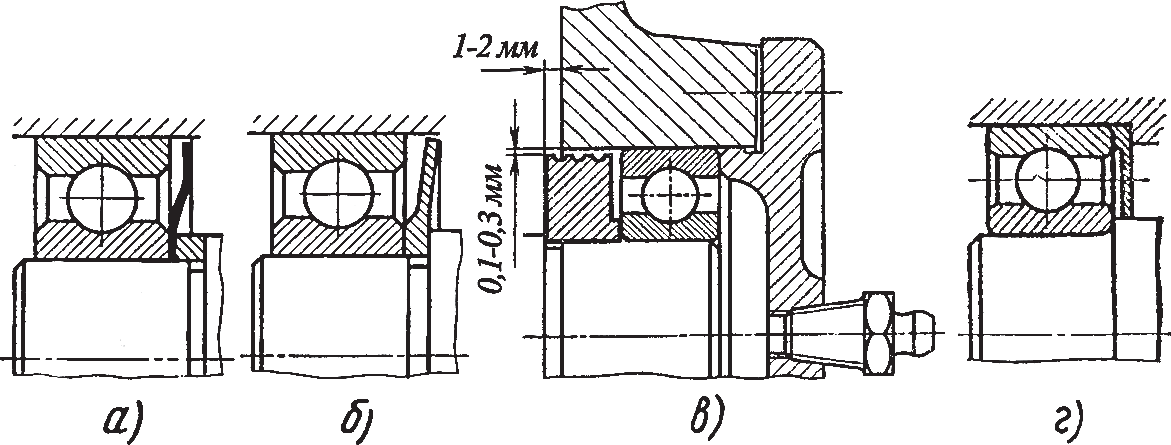
Рис. 15. Внутренние уплотняющие устройства для подшипников: а и б – маслоотражательные кольца; в – подвижное и г – неподвижное мазеудерживающее кольцо
Для подшипников качения, смазываемых консистентными мазями, предусматривают внутренние уплотняющие устройства, назначение которых – противодействовать поступлению в корпус подшипника лишней смазки, разбрызгиваемой колесами из общей масляной ванны (рис. 15; а, б). Внутренними уплотняющими устройствами снабжают также подшипники качения, смазываемые жидкой смазкой из общей масляной ванны при слишком обильной струе смазки, например при расположении подшипника вблизи косозубой шестерни или червяка. Внутренние уплотняющие устройства служат также для защиты подшипников качения от загрязнения продуктами износа зубьев колес из общей масляной ванны.
На рис. 15, в показано щелевое подвижное уплотнение с проточками. К данной группе уплотнений относят также уплотнения с защитными с неподвижными маслооотражательными шайбами (рис. 15, г).
Помощь по Теле2, тарифы, вопросы
Как зафиксировать подшипник в алюминиевом корпусе. Восстановление посадочного места подшипника в корпусе. Важность правильной посадки
Бывает, что подшипник в картере провернулся, его посадка в блоке двигателя или в картере какого то агрегата (коробки передач или заднего моста) ослабевает, и эксплуатировать автомобиль или мотоцикл с такой неисправностью нельзя, так как посадочное место подшипника ещё больше разобьётся. Такая неисправность может произойти от многократного или неправильного монтажа подшипника в отверстие (гнездо) картера, недостатка смазки (подшипник клинит и он проворачивается), или просто от неточного изготовления отверстия подшипника. И с такой неисправностью часто сталкиваются владельцы любого транспортного средства, или просто какого то станка или агрегата. Как легко избавиться от такой неисправности в домашних условиях, не имея гальванического оборудования, даже самого простого (для покрытия цинком) мы и рассмотрим в этой статье.
Конечно же можно нарастить диаметр наружной обоймы подшипника, если покрыть его хромом, или слоем цинка, и об этом я уже писал (почитать можно вот в ). Но для этого потребуется изготовить специальные заглушки (чтобы слой покрытия не попал на шарики, сепаратора и внутренние поверхности обойм), да и придётся повозиться с химреактивами.
В этой же статье, мы рассмотрим другой, ещё более простой способ наращивания наружного диаметра обоймы , который сможет осуществить как в своём гараже, так и в полевых условиях любой человек, даже школьник.
Для начала рассмотрим более распространённые традиционные методы восстановления разбитого посадочного отверстия в подшипнике, может кто то из новичков не знает о них и они кому то пригодятся. А уже после этого разберём более редкий способ, о котором большинство ремонтников не знает.
1 — картер, 2 — втулка, 3 — наружная обойма подшипника.
Так вот, если подшипник монтируется в картере какого то агрегата или его крышке, и посадочное отверстие разбито, то крышку закрепляют через планшайбу в токарном станке, а картер в кардинатно-расточном станке, и растачивают диаметр посадочного отверстия примерно на 3 — 4 мм и после этого запрессовывают в расточенное место ремонтную втулку, в которой внутренний диаметр немного больше (с припуском на чистовую обработку) и после завтуливания, растачивают внутренний диаметр втулки под диаметр наружной обоймы подшипника (см. рисунок 1).
Этот способ достаточно распространён, не смотря на то, что многим мастерам приходится искать кардинатно-расточной или токарный станок и изготавливать ещё и приспособление для точного закрепления детали. К тому же такой способ не подойдёт, если толщина металла стенки корпуса, после расточки станет тонкой и не обеспечит достаточной жёсткости отверстию подшипника. И многих это и останавливает, да и грамотного станочника не везде найдёшь.
Некоторые «мастера» пытаются вообще обойтись просто кернением посадочной поверхности, но вряд ли стоит надеяться, что такого «ремонта» хватит надолго, как правило на пару часов. Ведь обойма подшипника при таком способе будет лежать не на всей поверхности посадочного отверстия, а лишь на мизерных площадках (пупырышках), которые имеют мизерную площадь. Да и накерненные места быстро сминаются уже при монтаже подшипника (особенно в мягком алюминиевом картере), и обойма подшипника снова начинает болтаться и проворачиваться.
Наиболее доступные и эффективные способы ремонта, это когда увеличенное отверстие подшипника вообще не трогают, а занимаются лишь наращиванием толщины обоймы подшипника. И способов тут тоже несколько, это и напыление металла специальными установками, которые пока очень мало распространены, это и покрытие обоймы хромом, ну и более доступное в домашних условиях покрытие обоймы цинком, о котором я уже писал (ссылка выше в тексте).
Но существует ещё один малоизвестный, но очень простой способ наращивания размера любой круглой металлической детали, а в данном случае обоймы подшипника, который не сложно осуществить у себя дома, в гараже и даже в путешествии (на обочине дороги). Причём особой квалификации или какого то секретного мастерства не потребуется, и любой водитель, способный открыть капот на своей машине, справится с этой несложной операцией довольно легко, особенно если будет помогать помощник.
Принцип наращивания металла этим простым способом, основан на принципе работы контактной сварки. И для работы нам потребуется всего лишь пара рессор, например от Москвича или Волги, пара кусков толстого провода (подойдут кабели с зажимом «крокодил», для «прикуривания») ну и хорошо заряженный аккумулятор, или сварочный трансформатор (может подойти и мощное пуско-зарядное устройство).
1 — батарея, 2 — рессоры, 3 — подшипник, 4 — стол с подставками.
И чтобы нарастить диаметр наружной обоймы подшипника, этот подшипник нужно будет прокатывать между двух рессор, подключив к рессорам электрический ток (см. рисунок 3). И как я уже говорил, подойдут рессоры от наших отечественных машин, но если подшипник гораздо большего размера, например от грузовика, то и ширину рессор нужно подобрать пошире, от того же грузовика (можно найти старые рессоры на пунктах приёма металлолома, или в автохозяйствах).
Длинна рессор тоже зависит от диаметра подшипника, но как правило хватает длины одной рессоры около метра, а вторую можно отрезать до полуметра (так будет удобнее работать). Соединяем каждую рессору кабелем с полюсными наконечниками батареи или трансформатора, обеспечив хороший контакт.
Можно использовать клеммы от автомобиля, чтобы плотно подсоединить кабели к аккумулятору, ну а к рессорам можно зажать кабели с помощью болтов с шайбами, или мощных зажимов «крокодил» (типа сварочных). Причём полярность при подключении рессор может быть любая.
а — толщина наплавки 0,1 мм, б — толщина наплавки 0,25 мм, в — толщина наплавки в 0,5 мм.
Прокатку выполняют несколько раз, и при этом поверхность наружной обоймы постепенно покрывается большим количеством мелких привариваемых бугорков из металла рессор (см фото слева). И достаточно сделать несколько прокаток, и поверхность наружной обоймы подшипника уже наращивается до такого диаметра, что обойма уже не будет болтаться в своём разбитом отверстии.
На концы верхней рессоры полезно одеть резиновые перчатки и примотать их скотчем, или просто намотать изоленту. Это позволит избежать короткого замыкания рессор и порчи аккумулятора, если при прокатке верхняя рессора своим концом коснётся нижней рессоры.
Это часто случается, если диаметр восстанавливаемого подшипника маленький. И если подшипник уж очень маленького диаметра, то полезно при работе наоборот развернуть верхнюю рессору прогибом вверх.
При работе с аккумулятором, чтобы его не испортить,полезно вообще не защищать ржавчину на рессорах, так как ржавчина обладает дополнительным сопротивлением, которое будет препятствовать чрезмерному росту тока. Но при желании можно подключить и реостат, которым можно будет точно подобрать нужную силу тока.
Если же вместо аккумулятора будет использоваться сварочный трансформатор, то конечно лучше использовать тот, на котором есть регулировка тока. Сварочный ток выставляют в пределах 100 — 150 ампер, и чем ток больше, тем быстрее будет происходить наращивание металла, но и крупнее будут наплавляемые частицы.
Поэтому полезно подобрать золотую середину, чтобы и частицы наплавляемого металла (вкраплений) были не крупные, и возиться долго не пришлось. Можно потренироваться сперва на негодном подшипнике. Но как правило, для нормального увеличения диаметра 110- миллиметрового подшипника на 0,5 мм, потребуется ток в 150 ампер и примерно пять минут накатки. И при этом подшипник нагревается всего лишь до 100 градусов, а значит структура его металла не изменяется.
 После накатки, как видно на фотографиях, поверхность обоймы имеет несколько шершавый вид, что даже лучше, так как он никогда больше не провернётся в своем отверстии (сцепление шершавой поверхности лучше чем гладкой). Но всё же, если кто то захочет восстановить таким способом поверхность наружной обоймы до заводского гладкого состояния, тогда вполне возможно сделать покрытие в два раза толще (вместо 0,5 мм сделать 1 мм). А после этого отдать подшипник токарю, который заполирует обойму до гладкого состояния, сняв с поверхности примерно 0,5 мм.
Способом, описанным в этой статье, была восстановлена посадка провернувшихся в своих местах подшипников не только легковых автомобилей и мотоциклов, но и грузовиков, и были сэкономлены не малые деньги, так как картер или заднего , ступицу , или блок двигателя уже не нужно было менять, чего и вам желаю; удачи всем.
Важность правильной посадки
Если подшипник качения с внутренним кольцом посажен на вал только с натягом, может возникнуть опасное кольцевое скольжение между внутренним кольцом и валом. Это скольжение внутреннего кольца, которое называется «проскальзыванием», приводит к кольцевому сдвигу кольца относительно вала, если посадка с натягом недостаточно тугая. Когда возникает проскальзывание, подогнанные поверхности становятся шероховатыми, вызывая износ и значительное повреждение вала. Ненормальный нагрев и вибрация могут также возникнуть из-за абразивных металлических частиц, проникающих внутрь подшипника.
Важно предотвратить проскальзывание, надёжно закрепив с достаточным натягом то кольцо, которое вращается, либо к валу, либо в корпусе. Проскальзывание не всегда можно устранить посредством осевого затягивания через наружную поверхность кольца подшипника. однако, как правило, нет необходимости обеспечивать натяг колец, подвергающихся только статическим нагрузкам. Посадка иногда делается без какого-либо натяга как внутреннего, так и наружного кольца, чтобы приспособиться к определённым рабочим условиям, либо чтобы способствовать установке и разборке. В этом случае для предотвращения повреждения пригоночных поверхностей вследствие проскальзывания, следует рассмотреть смазывание или другие применимые методы.
Конструкции типовых подшипниковых у злое
Крепление подшипника достаточно надежно осуществляется круглой шлицевой гайкой (ГОСТ 11871-73) (рис. 4.33, 4.35), которая от самопроизвольного отвинчивания стопорится многолапчатой шайбой (ГОСТ 11872-73). Стопорная шайба имеет один внутренний выступ и шесть наружных выступов. Внутренний выступ шайбы заходит в специально выполненный паз на валу, а один из ее наружных выступов отгибается в шлиц гайки. Размеры гаек и стопорных многолапчатых шайб приведены в табл. П. 125 и П.127.
Просто и надежно крепление концевой шайбой (рис. 4.36, 4.37).
Шайба от поворота относительно вала фиксируется штифтом (рис. 4.36) или установкой диаметрально расположенных двух болтов (рис. 4.37).
Чтобы концевые шайбы при высоких частотах вращения не вызывали дисбаланса, их центрируют по отверстию
подшипника (рис. 4.36) или по валу. Во всех вариантах необходимо предусматривать стопорение винтов, крепящих шайбу к торцу вала, от самоотвинчивания.
Достаточно часто фиксирование внутренних колец подшипников на валах осуществляют разрезными кольцами (рис. 4.38; табл. П.297). Их монтаж и демонтаж производят с помощью специальных щипцов, которыми кольца разжимают.
Боковой опорной поверхностью подшипника на валу является и поверхность упорного буртика (рис. 4.36-4.38). Особенностью конструкции подшипника качения является то, что его внутреннее кольцо является весьма податливой деталью. Чтобы

Рис. 4.36

Рис. 4.37

Рис. 4.38
внутреннее кольцо было установлено на валу без перекоса, его необходимо поджимать при монтаже к заплечику вала или к торцу детали, установленной на валу.
Кольцо подшипника должно прилегать к упорному буртику своей плоской торцовой поверхностью.
С одной стороны, высота заплечика вала должна быть больше высоты фаски подшипника, с другой — должна быть выбрана с учетом возможности снятия подшипника с вала (рис. 4.39).

Рис. 4.39
4.4.2.4.2. Крепление подшипников в корпусе
На рис. 4.40-4.42 показаны наиболее распространенные способы крепления подшипников в корпусе.
Широко применяют простой и надежный способ закрепления подшипника в корпусе крышкой:
- • приворачиваемой (рис. 4.40);
- • закладной (рис. 4.41).
На рис. 4.42 показан вариант крепления подшипника пружинным упорным плоским кольцом (ГОСТ 13943-80).
Размеры пружинных колец и канавок для них приведены в табл. П.298. Чтобы закрепить кольцо подшипника в корпусе без зазора, между стопорным кольцом и подшипником иногда ставят компенсаторное кольцо.
Для точной установки наружные кольца подшипников поджимают к заплечику корпусной детали. По рис. 4.40 4.42 упорный буртик создан непосредственно в корпусе. Однако наличие буртика в отверстии корпусной детали создаст определенные трудности при растачивании отверстия.
Более простым является выполнение буртика установкой пружинного упорного кольца (рис. 4.42). Следует иметь в виду, что пружинные кольца могут передавать значительные осевые нагрузки. Так, например, при диаметре отверстия 62 мм допускаемая осевая сила для пружинного упорного плоского кольца составляет 73 кН.
Обработка отверстия корпусной детали упростится, если буртик сделать в стакане (рис. 4.43). Введение дополнительной точной детали (стакана) целесообразно только в том случае, если стакан позволяет решить какую-либо другую конструкторскую задачу — упрощение сборки, создание самостоятельной сборочной единицы.

Рис. 4.40

Рис. 4.41

Рис. 4.42

Рис. 4.43
В корпусах, имеющих разъем по осям валов, упорный буртик может быть создан целым кольцом, заложенным в канавку отверстия корпуса.
Все буртики, выполненные по рис. 4.40^4.43, способны воспринимать значительные осевые нагрузки.
4.4.2.4.З. Фиксирующая опора
4.4.2.4.З.1. Конструкции фиксирующих опор
При осевом фиксировании валов по схеме, представленной на рис. 4.33 в фиксирующих опорах (на рис. 4.33 — левая опора) применяют типы подшипников, показанные на рис. 4.44.
Упорные буртики на валах и в отверстиях корпусных деталей конструируют по одному из вариантов, приведенных на рис. 4.36-4.36 и 4.40-4.43.
Жесткость фиксирующих опор, в которых подшипники расположены по вариантам, представленным на рис. 4.44, б, г, е, з, выше, чем опор с расположением подшипников по вариантам рис. 4.44, а, в, д, ж.

Рис. 4.44
4.4.2.4.З.2. Регулирование подшипников в фиксирующей опоре
В некоторых типах подшипников (в радиальных и радиально-упорных шариковых, в радиальных сферических шариковых и роликовых) зазоры между кольцами и телами качения заложены в конструкции подшипников. В других подшипниках (в конических роликовых) зазоры образуются при сборке изделия. Наличие зазоров в подшипниках обеспечивает легкое вращение вала, улучшает распределение нагрузки между телами качения, повышая несущую способность подшипника, но уменьшает жесткость опор и точность вращения вала.
В подшипнике различают радиальный и осевой зазоры, взаимосвязанные между собой. При конструировании подшипникового узла предусматривают различные способы создания в подшипниках зазоров оптимальной величины, а при необходимости и создание предварительного натяга. Зазоры в подшипниках создают и изменяют при сборке изделия чаще всего осевым смещением колец. Регулирование радиальных или радиально-упорных подшипников фиксирующей (на рисунке — левой) опоры по схеме на рис. 4.33 может производиться осевым перемещением наружных или внутренних колец.
4.4.2.4.З.2.1. Регулирование подшипников осевым перемещением наружных колец
На рис. 4.44, а, в, ж показано регулирование набором прокладок, устанавливаемых под фланец крышки подшипников. Для этой цели применяют набор тонких (толщиной (0,05-0,1) мм) металлических прокладок.
Регулирование подшипников можно производить винтом-крышкой, вворачиваемой в корпус (рис. 4.45). В этом случае точность базирования подшипника оказывается пониженной.

Рис. 4.45
4.4.2.4.3.2.2. Регулирование подшипников осевым перемещением внутренних колец
На рис. 4.44, б, г, з регулирование подшипников производят шлицевой гайкой. 11осле создания в подшипниках требуемого зазора шлицевую гайку стопорят многолапчатой шайбой. Для этого гайку необходимо установить так, чтобы паз на ней совпал по расположению с одним из отгибных выступов-лапок стопорной шайбы.
4.4.2.4.4. Плавающая опора
В плавающих опорах (правая опора на рис 4.33) применяют типы подшипников, представленные на рис. 4.46.

Рис. 4.46
Между торцами наружного кольца подшипника и крышки в плавающих опорах предусматривают зазор Ь.
Величину зазора в опорах, выполненных по рис. 4.46, а, б, в, принимают равной:

где / — расстояние между торцами колец подшипников опор. мм.
Для крепления колец подшипников на валах или в корпусных деталях можно использовать приемы, которые были приведены на рис. 4.40-4.43.
4.4.2.4.5. Опоры по схеме "в распор"
4.4.2.4.5.1. Конструкции опор
При осевом фиксировании валов по рис. 4.34 обе опоры конструируют одинаково. На рис. 4.47 приведены примеры конструктивного оформления одной опоры вала. Другую опору выполняют аналогично.

Рис. 4.47
4.4.2.4.5.2. Регулирование подшипников
Регулирование подшипников производят осевым перемещением наружных колец.
На рис. 4.48 показано регулирование набором тонких металлических прокладок (1), устанавливаемых под фланцы приворачиваемых крышек подшипников.
Для регулировки подшипников набор прокладок можно устанавливать под фланец одной из крышек.
Если дополнительно требуется регулировать осевое положение вала, общий набор прокладок разделяют на два, а затем каждый из них устанавливают под фланец соответствующей крышки. Регулирование набором металлических прокладок обеспечивает достаточно высокую точность и применяется как при установке радиальных, так и радиально-упорных подшипников.
При установке радиальных шарикоподшипников между торцом наружного кольца подшипника и торцом крышки подшипника оставляют зазор для компенсации тепловых деформаций а = 0,2-0,5 мм (рис. 4.48). Этот зазор на чертежах сборочных единиц, ввиду его малости, не показывают.
Регулирование радиально-упорных подшипников при применении закладных крышек производят только по рис. 4.49, воздействуя резьбовым винтом (1) с мелким шагом на самоустанавливающуюся шайбу (2).

Рис. 4.48

Рис. 4.49
4.4.2.4.6. Опоры по схеме "в растяжку"
4.4.2.4.6.1. Конструкции опор
При осевом фиксировании валов по рис. 4.35 обе опоры конструируют одинаково.
На рис. 4.50 приведены примеры конструктивного оформления одной опоры вала, другую опору выполняют аналогично.
Осевая фиксация вала осуществляется заплечиками корпуса, в которые упираются торцы наружных колец подшипников.

Рис. 4.50
4.4.2.4.6.2. Регулирование подшипников
Регулирование подшипников производят осевым перемещением внутренних колец по валу посредством гаек.
Для регулировки подшипников достаточно одной гайки на одном из концов вала (рис. 4.51).
Если дополнительно требуется регулировать осевое положение вала, гайки предусматривают на обоих его концах (рис. 4.52).

Рис. 4.51

Рис. 4.52
4.4.2.4.7. Опоры валов конических шестерен
Наиболее часто в конических передачах используют консольное закрепление вала-шестерни. Конструкция узла в этом случае получается простой, компактной и удобной при сборке и при регулировке.
Валы конических шестерен в своем большинстве короткие, поэтому температурные осевые деформации не играют большой роли. Расстояния между подшипниками сравнительно малы, а нагрузки, действующие на вал и его опоры, велики. Повышение жесткости узла позволяет уменьшить концентрацию нагрузки при консольном расположении шестерни, а также повысить точность осевого расположения конической шестерни, необходимой для нормальной работы конического зацепления.
В конструкциях узлов конических шестерен часто применяют конические радиально-упорные подшипники, более грузоподъемные и менее дорогие, по сравнению с шариковыми радиально-упорными.
Шариковые радиально-упорные подшипники применяют при относительно высоких частотах вращения (п > 1500 об/мин) для снижения потерь в опорах, а также при необходимости высокой точности вращения. Типовые конструкция вала конической шестерни приведены на рис. 4.53-4.55.
Силы, действующие в коническом зацеплении, вызывают появление радиальных реакций опор.
Радиальная реакция считается приложенной к валу в точке пересечения его оси с нормалями, проведенными через середины контактных площадок на кольцах подшипника.
Ь — расстояние между точками приложения реакций;
а — величину консоли;
(I — диаметр ваза в месте установки подшипника.
Конструкция опорного узла с валом конической шестерни, установленным по схеме "врастяжку", представлена на рис. 4.53.

Рис. 4.53
При конструировании по этой схеме рекомендуется выдерживать соотношения:

Желательно получить расстояние а минимальным для уменьшения изгибающего момента, действующего на вал. После того по выражению (4.66) определяют расстояние Ь.
Подшипник, расположенный ближе к конической шестерне, нагружен большей радиальной силой и, кроме того, воспринимает и осевую силу. Поэтому этот подшипник имеет больший диаметр отверстия внутреннего кольца по сравнению с правым (по чертежу) подшипником. Узел получается весьма компактным.
В конструкции опорного узла, изображенного на рис. 4.54, для создания необходимой жесткости узла необходимо соблюдать условие:

Узел имеет значительные размеры узла в осевом направлении.
В конструкции вала конической шестерни, показанной на рис. 4.55, фиксирующая опора, для удобства регулирования осевого положения шестерни, заключена в стакан.
Ближний к шестерне подшипник установлен непосредственно в отверстии корпуса. Это повышает точность радиального положения шестерни.

Рис. 4.54

Рис. 4.55
4.4.2.4.8. Опоры валов-червяков
В подавляющем большинстве случаев, из-за большого количества тепла, выделяющегося в зоне зацепления (вследствие низкого КПД червячных передач), в качестве опор червяка используют комбинацию фиксирующей и плавающей опор (рис. 4.33 и разд. 4.4.2.4.3 и 4.4.2.4.4).
Вследствие большой осевой силы, действующей на вал червяка, в фиксирующей опоре применяют радиально-упорные подшипники: конические роликовые или шариковые с большим углом контакта.
Так как радиально-упорные однорядные подшипники воспринимают осевую силу только одного направления, то для фиксации вала в обоих направлениях в фиксирующей опоре необходимо устанавливать два таких подшипника.
Шариковые радиально-упорные подшипники применяют при длительной непрерывной работе передачи с целью уменьшения потерь мощности и тепловыделения в опорах, а также для снижения требований к точности изготовления деталей узла. Однако размеры опор, выполненных с применением радиально-упорных шарикоподшипников, вследствие их меньшей грузоподъемности, больше, чем при применении конических роликоподшипников.
Типичный пример конструктивного решения опорных узлов червяка приведен на рис. 4.56.

Рис. 4.56
Другие варианты крепления плавающего (правого по рис. 4.56) подшипника приведены на рис. 4.36,4.37 и 4.38.